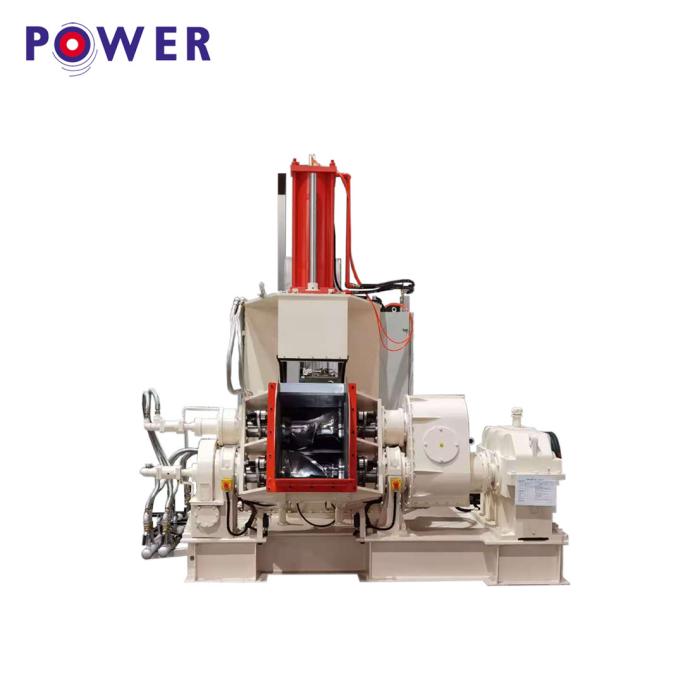
A gumikeverő gép alapvetően három folyamatból áll a gumikeverési folyamatban: tekercselés, por evése, finomítás és finomítás.
1. Tekercselés
Keverés közben négy lehetséges helyzet adódhat, amikor nyers gumi jelenik meg a nyitott malom hengerén.
Az első helyzet akkor fordul elő, amikor a görgő hőmérséklete túl alacsony, vagy a gumi kemény, ami miatt a gumi a felhalmozódott guminál marad és csúszik, nem tud bejutni a görgő résébe, vagy csak akkor válik darabokra, ha erőszakkal benyomják.
A második eset akkor fordul elő, amikor a gumi nagy rugalmasságú állapotban van, képlékeny folyással és megfelelő nagy rugalmasságú alakváltozással. A gumianyag csak a görgőközön való áthaladás után tekeredik az első görgő köré, ami előnyös a keverési műveletek és a keverőszer gumianyagban való diszpergálása szempontjából.
A harmadik eset akkor fordul elő, amikor a hőmérséklet túl magas, a gumi folyékonysága megnő, a molekulák közötti erők csökkennek, a rugalmasság és a szilárdság pedig csökken. Ekkor a fólia nem tud szorosan a henger köré tekeredni és zsákszerű alakot kialakítani, ami a henger leválásához vagy töréséhez vezet, és nem keverhető.
A negyedik helyzet magasabb hőmérsékleten fordul elő, ahol a gumi a nagy rugalmasságú állapotból viszkózus állapotba kerül, szinte semmilyen rugalmassággal és szilárdsággal nem rendelkezik, ami megnehezíti a gumianyag vágását. Ezért a keverési hőmérsékletet szabályozni kell, hogy a gumianyag jó állapotban maradjon, ami elősegíti a keverési folyamatot.
2. Evőpor
A porevési szakasz a keverőszer ragasztóanyagba való keverésének folyamatára utal. Miután a gumihengert feltekerték, a keverőszer gumiba való gyors elkeverése érdekében bizonyos mennyiségű felhalmozódott ragasztót kell megtartani a henger rés felső végén.
A keverőszer hozzáadásakor a felhalmozódott ragasztó folyamatos forgatása és cseréje miatt a keverőszer a felhalmozódott ragasztó ráncaiba és barázdáiba, majd a hengerrésbe kerül.
A tésztaevés során a felhalmozódott ragasztó mennyiségének mérsékeltnek kell lennie. Ha nincs felhalmozódott ragasztó, vagy a felhalmozódott ragasztó mennyisége túl kicsi, egyrészt a keverőanyag csak a hátsó henger és a gumi közötti nyíróerőre támaszkodik a gumianyagba dörzsölődéshez, és nem tud mélyen behatolni a gumianyag belsejébe, ami befolyásolja a diszperziós hatást; másrészt a gumiba nem dörzsölt por állagú adalékanyagokat a hátsó henger darabokra préseli, és a fogadó tálcába esnek. Ha folyékony adalékanyagról van szó, az a hátsó hengerhez tapad, vagy a fogadó tálcára esik, ami megnehezíti a keverést.
Ha túlzott mennyiségű ragasztó halmozódik fel, egy része elfordul és elgurul a hengerrés felső végénél, gumihengeres csiszológépen, megakadályozva, hogy bejusson a résbe, és megnehezítve a keverőanyag bekeveredését. A felhalmozódott ragasztó mennyiségét gyakran az érintkezési szöggel (vagy harapási szöggel) mérik, ami általában 32-45 fok között van.
3. Finomítás és finomítás
A keverés harmadik szakasza a finomítás. A gumi magas viszkozitása miatt a keverés során a gumianyag csak a nyitott malomhenger forgásirányában, axiális áramlás nélkül áramlik a kerületi irányban. Ezenkívül a kerületi irányban áramló gumi lamináris. Ezért a belső keverőben a ragasztóréteg, amely szorosan tapad az első henger felületéhez a filmvastagság körülbelül 1/3-ánál, nem tud folyni, és „holt réteggé” vagy „pangó réteggé” válik a laboratóriumi dagasztókeverőkben.
Ezenkívül a görgő rés felső részén felhalmozódott ragasztó egy részben ék alakú „refluxzónát” is létrehoz. A fenti okok mind a keverékanyag egyenetlen eloszlását eredményezik a gumianyagban.
Ezért több finomítási körön kell keresztülmenni, bal és jobb késsel vágni, gumi extrudálógéppel, hengerelni vagy háromszög alakú csomagoláson, elvékonyítani stb., hogy megtörjék az elhalt réteget és a reflux területet, egyenletessé tegyék a keverést, és biztosítsák a minőséget és az egyenletességet.
Közzététel ideje: 2024. október 30.